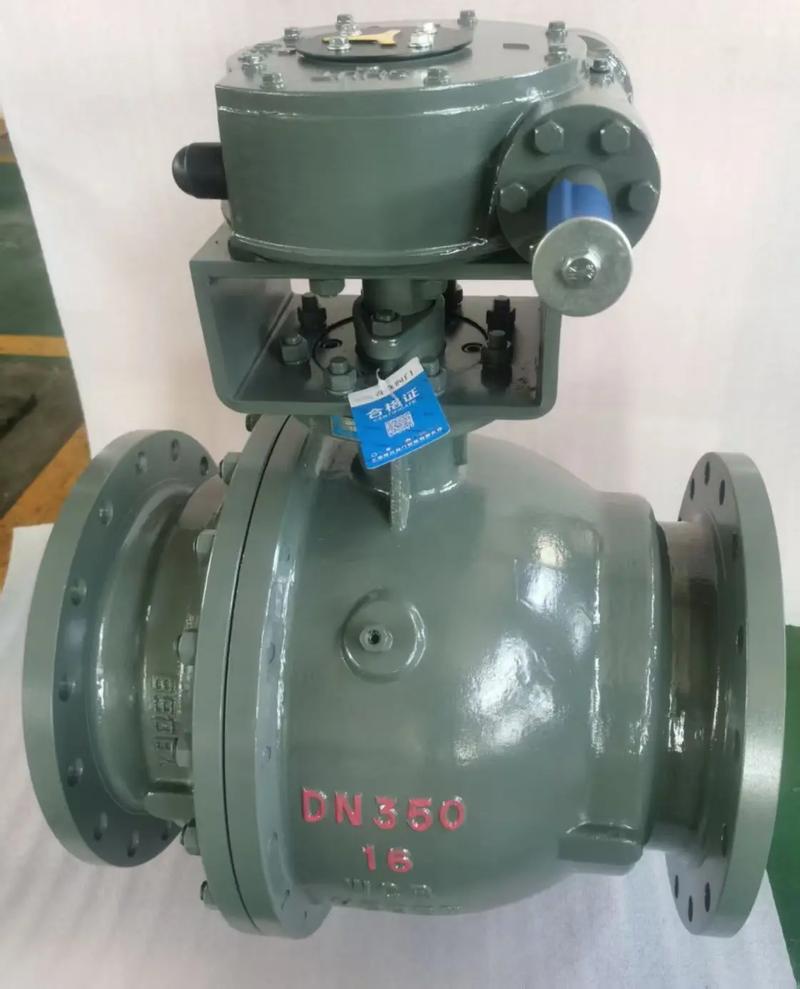
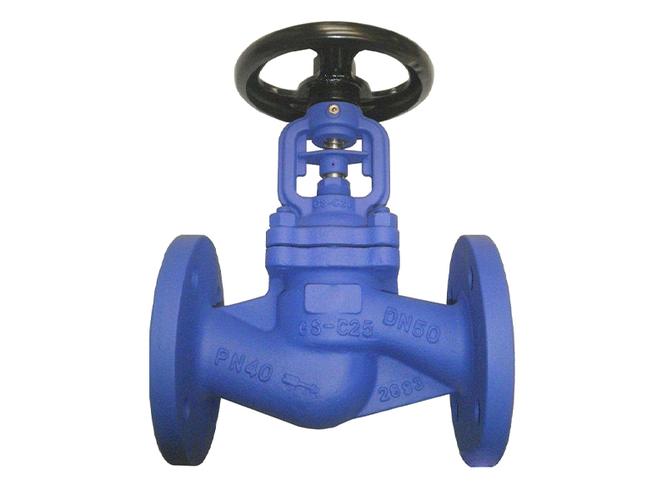
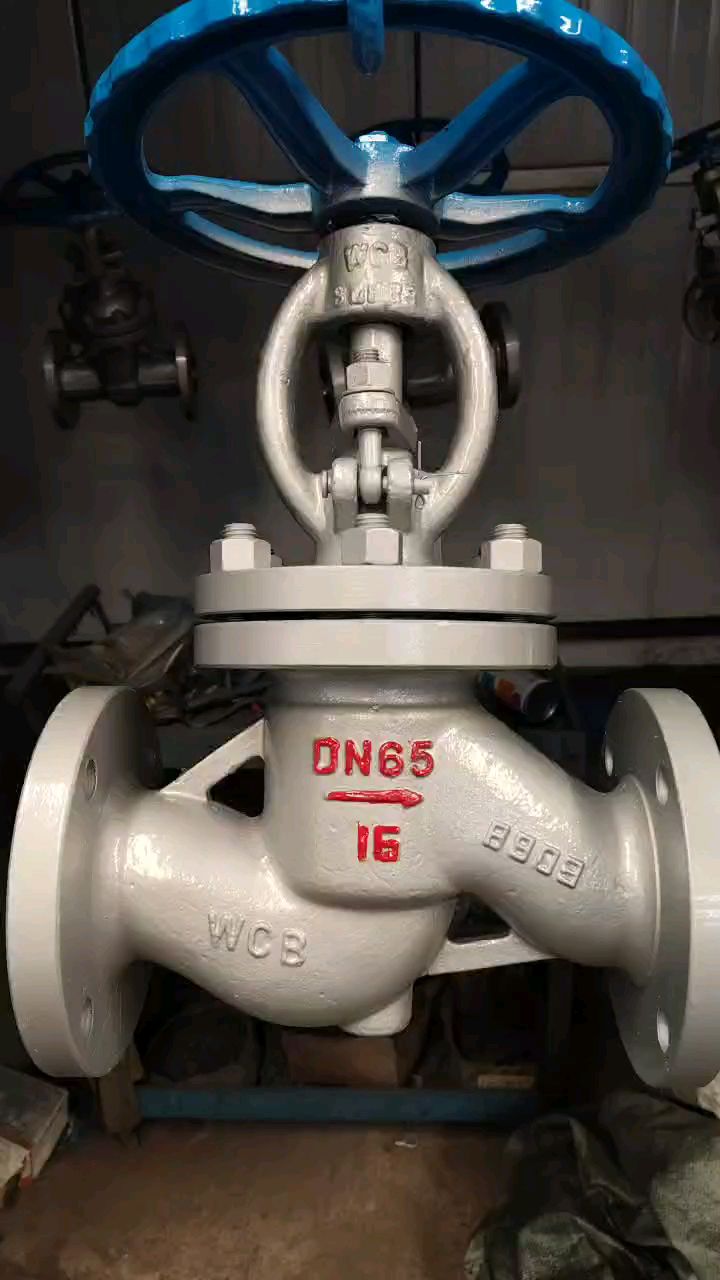
波纹管截止阀的波纹结构与真空管路配置 截止阀选型与厂家选择指南
在半导体、光伏、真空镀膜、科研加速器等高端制造与实验领域,真空管路的洁净度、密封性与可靠性直接决定工艺成败。作为真空管路中的关键控制元件,波纹管截止阀凭借其独特的波纹管密封结构,成为隔离高纯气体、腐蚀性介质和维持高真空环境的理想选择。本文围绕波纹管截止阀的波纹结构原理、真空管路配置要点以及截止阀厂家的选择标准展开系统阐述,为工程设计与采购提供参考。
一、波纹管截止阀的核心:波纹结构设计与密封机理
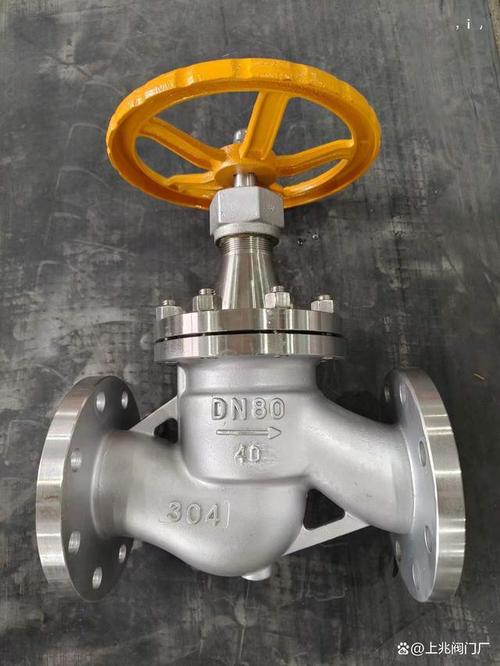
波纹管截止阀与普通截止阀的根本区别在于阀杆密封方式。传统填料函截止阀依靠填料(如聚四氟乙烯、石墨)压紧阀杆实现动密封,长期启闭后填料磨损易导致外泄漏,在真空工况下更会因微量渗透破坏真空度。波纹管截止阀则将金属波纹管的一端焊接于阀杆,另一端焊接于阀体或阀盖,形成金属全封闭的动密封结构,阀杆升降时波纹管随之伸缩,介质被完全隔绝在波纹管腔体内,从根本上消除了阀杆处的对外泄漏通道。
波纹结构的形式主要有液压成型波纹管和焊接波纹管两类。液压成型的多层薄壁不锈钢波纹管(常见材质316L)具有同心度好、耐压疲劳寿命长的优点,单层壁厚通常在0.1~0.2mm,多层叠加可兼顾柔性与承压能力;焊接波纹管则由精密冲压膜片逐片焊接而成,行程大、刚度可调,适用于大口径或长行程阀门。波纹结构的波数、波距、壁厚与层数共同决定阀门的行程能力、刚度与疲劳寿命。工程上要求波纹管在额定行程内往复动作数万次以上而不产生裂纹,同时其刚度需与阀杆驱动力矩匹配,避免启闭力矩过大或回弹滞后。
波纹管组件的焊接质量是密封可靠性的生命线。波纹管与阀杆、阀体的连接多采用等离子焊或激光焊,焊缝须致密无气孔,并通过氦质谱检漏验证,漏率一般要求优于1×10⁻⁹Pa·m³/s量级。为保护波纹管免受介质冲刷与颗粒损伤,部分设计在波纹管外侧增设保护套,或将波纹管置于阀体腔体内使介质仅接触内壁。
二、真空管路配置中的波纹管截止阀要点
真空管路对截止阀的要求远高于常规工况,配置时需重点关注以下方面:
- 材质与放气率。真空侧过流部件应采用低放气率材料,阀体、阀芯、波纹管通常选用316L不锈钢并经电解抛光处理,表面粗糙度Ra≤0.4μm,以减少气体吸附与解析。阀座密封多采用金属对金属硬密封以适应高温烘烤,或采用氟橡胶、全氟醚橡胶O形圈实现软密封以获得更高密封比压,二者需根据极限真空度与烘烤温度权衡。
- 高真空密封等级。用于高真空及超高真空管路的截止阀,应满足阀座泄漏率与整体漏率指标,通常要求阀座内漏率低于1×10⁻⁶Pa·m³/s,外漏率与波纹管组件一致。阀门应支持氦检漏出厂测试并提供报告。
- 流导与通径匹配。截止阀阀腔流道形状影响管路流导,真空系统中应选用流道平滑、无明显死角与凹陷的直通式或角式结构,避免形成虚漏容积与气体滞留区。通径选择需兼顾抽气速率与阀门压损,真空主管道截止阀一般按同径或小一档配置,支路隔离阀可适当缩小。
- 驱动方式。手动波纹管截止阀适用于低频操作的隔离点;气动(含弹簧复位)与电动执行机构适用于需要远程控制、联锁或频繁启闭的真空管路。真空气动阀通常采用双作用或单作用气缸,并配置电磁阀与位置反馈开关,与真空系统PLC联锁,确保阀门状态与泵组、腔体工艺节奏协调。
- 安装与烘烤。阀门应尽量靠近被隔离腔体安装以缩小隔离容积;超高真空系统用阀门需具备150~200℃烘烤能力,选购时应确认波纹管、密封件与执行机构耐温范围是否覆盖烘烤温度与热循环。安装方向通常无严格限制,但含颗粒介质时应保证波纹管不受直接冲刷。
三、截止阀厂家的选择标准
波纹管截止阀属于技术密集型产品,厂家的制造能力与质量体系直接决定阀门在真空系统中的表现。选择厂家可重点考察以下维度:
其一,波纹管自制或稳定供应能力。具备波纹管成型、热处理与焊接工艺控制能力的厂家,对产品一致性与疲劳寿命更有保障;若外购波纹管,应能提供组件供货商资质与批次检漏数据。
其二,洁净制造与检漏能力。真空阀门需在洁净车间装配,配备超声波清洗、颗粒度检测与氦质谱检漏仪,厂家应能提供产品漏率测试与清洁度报告。
其三,产品规格覆盖与定制经验。可靠厂家应覆盖DN10~DN200真空波纹管截止阀,涵盖手动、气动、电动系列,且具有针对腐蚀性介质(如氯气、氟化物)、高温烘烤与超高真空的定型产品与工程应用案例。
其四,质量体系与可追溯性。优选通过ISO 9001、ISO 14001等认证的厂家,具备原材料入厂检验、焊缝探伤、整阀寿命测试等完整记录,阀门可追溯炉批号。
其五,真空行业应用业绩与技术服务。具有半导体、光伏或科研真空装置批量配套经验的厂家更熟悉行业规范,能为客户提供选型计算、安装指导与备件支持。采购时可要求厂家提供真空阀门样品进行实际漏率复核,并关注其在同行业用户中的口碑。
四、常见问题与质量控制
波纹管截止阀在实际使用中的常见故障包括波纹管疲劳开裂、阀座密封面划伤与阀杆卡涩。应对措施上,应从设计选型阶段合理限定工作行程与动作频率,避免在超压差工况下开启刚性不足的波纹管;安装前吹扫管道并用高纯气体冲洗阀腔,规避颗粒物破坏阀座;定期通过系统氦检监测外漏趋势。对于高价值真空设备的隔离阀,建立波放寿命台账并成套储备波纹管组件,可有效降低非计划停机风险。
螺纹中细小至波纹级的结构差别,往往决定了真空系统的稳定。波纹管截止阀以全金属波纹动密封解决阀杆泄露痛点,其结构合理性与制造精度决定了阀门所能达到的基本性能;而对液漏、放气与响应速度的多方平衡则考验着把关与应用智慧。选择注重波纹管自制质量、洁净制作规则并以泄漏数据说话的厂家,将其更好代入真空配管的除死角配置设计中,无疑能行之牢靠达成机组持续稳长严核使命,也成为设备长周期在线的重要耗介之一。
如若转载,请注明出处:http://www.jssubei.com/product/24.html
更新时间:2026-11-01 05:38:41